
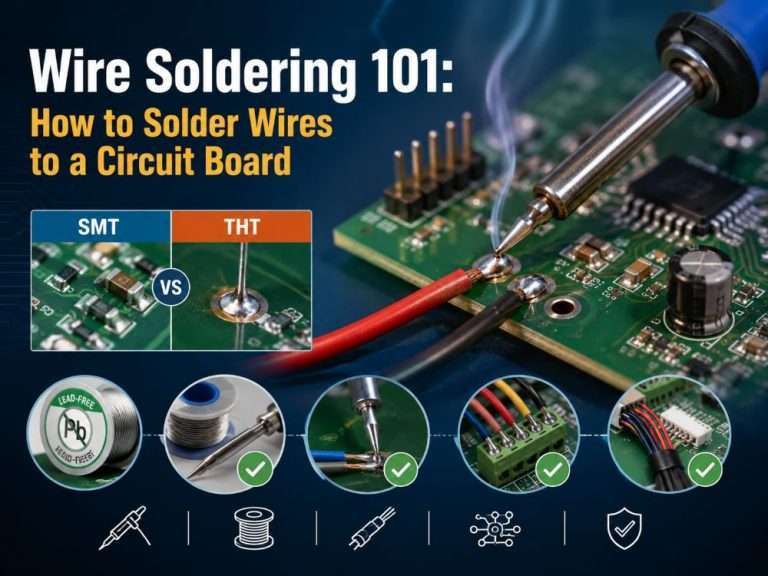
Wire Soldering 101: How to Solder Wires to a Circuit Board
Soldering wire is the fundamental skill in electronics where wire to a circuit imprimé (PCB). And accuracy ensures reliable partnerships whether you are working professionally, settling a device, or putting together a do-it-yourself project. Thus, using a filler metal solder to unite two or more metal surfaces is known as soldering. In this blog, we will learn how to solder wire to circuit boards.
Types de fils de soudure
1. Lead Alloy Solder Wire
Le fil de soudure le plus courant, fabriqué à partir de plomb métallique, est considéré comme le meilleur. Il contient souvent une combinaison d'étain et de plomb. En raison de ses qualités d'adhérence et de collage robustes et constantes, la soudure à base de plomb est le type de soudure le plus couramment utilisé dans le domaine de l'électronique. Elle fond généralement à 190°C et se compose de 40% de plomb et de 60% d'étain. Cela montre la rapidité avec laquelle elle passe de l'état solide à l'état liquide.
2. Soudures sans plomb
Le fil de soudure à base de plomb est resté la norme industrielle au fil du temps. Toutefois, les effets du plomb sur la santé ont entraîné un changement. En l'espace de quelques années, la sélection et le coût du fil de soudure ont considérablement diminué. Le fil à souder sans plomb est composé de cuivre, d'argent et d'étain. Le fil de soudure sans plomb est moins coûteux que le fil à base de plomb.
Le point de fusion du fil de soudure sans plomb est plus élevé, allant de 217°C à 221°C. Il a permis de réduire le nombre de petits appareils. Une petite carte soudée avec du lead-free solder has a few issues. Compared to lead solder wire, they are superior.

Tools and Materials You’ll Need in Wire Soldering
- Un fer à souder
- Fil de soudure
- Pince à dénuder
- Circuit imprimé et fil à souder
- Un stand de soudure ou une troisième main
- Pince à épiler (facultatif)
- Alcool isopropylique et chiffon non pelucheux pour le nettoyage
- Une isolation optionnelle peut être fournie à l'aide d'une gaine thermorétractable ou d'un ruban électrique.
Processus de soudage des fils, étape par étape
Étape 1 : Préparer son espace de travail
Tout d'abord, vous devez disposer d'un bureau bien aéré et bien éclairé. L'utilisation d'un enchevêtrement de soudure protégera votre table et empêchera les petites pièces de rouler. La sécurité étant très importante, travaillez dans un endroit suffisamment aéré et pensez à utiliser des lunettes de sécurité pour protéger vos yeux.
Étape 2 : Préparation du circuit imprimé et du câblage
- Inspecter le circuit imprimé : Now, time to look for any solder pads or through-holes on the PCB. Use isopropyl alcohol to clean these ranges in order to stimulate elimination of clean, oil, or oxidation.
- Dénuder le fil : Utilisez une pince à dénuder pour exposer une petite partie du conducteur du fil (environ 5 à 10 mm). Pliez les brins ensemble pour éviter qu'ils ne s'effilochent dans le cas improbable où le fil deviendrait toronné.
Étape 3 : Étamer le fil et les pastilles de soudure
- Le fil de fer : Chauffez votre presse à souder et touchez le fil exposé avec la pointe. Appliquez une petite quantité de soudure sur la pointe du fil à l'endroit où elle est en contact. La soudure doit recouvrir le fil de manière uniforme et régulière.
- Etamer les coussinets : Use the tip of the soldering iron to apply a small solder to the PCB padpad. Il se peut que vous ne souhaitiez qu'une couverture fine et brillante pour garantir une reliure solide par la suite.
Étape 4 : Souder le fil au circuit imprimé
- Positionner le fil : Le fil doit être placé sur le tampon qui a été étamé. Utilisez des pinces ou une troisième main pour le stabiliser si nécessaire.
- Appliquer la chaleur : Appuyez l'embout de la presse de fixation simultanément sur le fil et le tampon. Retirez-le pendant une ou deux secondes pour les réchauffer uniformément.
- Apply Solder: Plutôt que d'appliquer la soudure directement sur le joint, appliquez-la en l'alimentant. Le flux de soudure doit former une jonction brillante en forme de cône.
- Retirer la chaleur : Retirez le fer à souder une fois le joint créé et laissez-le refroidir correctement. Après avoir déplacé le fil, attendez que la soudure prenne.
Étape 5 : Inspecter votre travail
En jetant un coup d'œil à l'intersection de la soudure, vous pouvez vous assurer qu'elle est propre et brillante. Une bonne intersection doit être lisse et couvrir correctement le fil et les pastilles. Si elle est inintéressante ou présente des trous, réchauffez-la et ajoutez un peu plus de soudure.
Étape 6 : Ajout de l'isolation (facultatif)
Protégez les fils exposés à proximité de la connexion à l'aide d'une gaine thermorétractable ou de ruban adhésif. Cela permet de maintenir les courts-circuits involontaires à une distance sûre.
Étape 7 : Tester la connexion
Enfin, utilisez un multimètre pour tester l'association verrouillée afin de vous assurer qu'elle progresse. Cela atteste de la légalité de la connexion du fil et des plaquettes.
Soudage à la machine ou soudage manuel pour le fil de soudure
Les deux principales techniques de soudage utilisées pour réaliser l'échange sont le soudage à la machine et le soudage manuel.
Soudage manuel : Les associations sont réalisées par des experts qualifiés à l'aide d'une pointe à souder pratique. Cette stratégie est idéale pour les conceptions complexes ou les projets intrigants, car elle offre une flexibilité et une polyvalence exceptionnelles.
Soudage de machines : In machine welding, the fastening is done by automated machinery. This makes it unthinkably feasible for large-scale fabrication operations, when consistency and speed are crucial.
Wire Soldering Process for Different PCB Types
En raison de leurs variations structurelles, les circuits imprimés monocouches et multicouches nécessitent des procédures de soudage très différentes.
Brasage pour PCB à couche unique
Soldering techniques for single-layer PCBs are relatively straightforward due to their simple design. With components and traces confined to one layer, des procédés tels que le soudage à la vague ou le brasage manuel sont couramment utilisés.
Ces méthodes sont efficaces pour les schémas moins complexes des cartes monocouches et permettent un assemblage rapide et des retouches en cas de besoin. Le risque de surchauffe est minime puisqu'il n'y a pas de couches internes à prendre en compte, ce qui rend les circuits imprimés monocouches plus faciles à manipuler pendant le soudage.
Brasage pour PCB double couche
En revanche, les PCB multicouches require more advanced soldering techniques due to their complex structure of interconnected layers. Reflow soldering is often the preferred method, as it ensures precise and uniform soldering without damaging internal layers.
L'utilisation de vias and advanced materials in multi-layer boards adds to the complexity, requiring specialized solder and flux to maintain reliability. Additionally, controlled heating profiles are crucial to prevent thermal damage and ensure strong, defect-free connections across all layers.
Différents types de tampons de soudure
THT (Through-Hole Technology) et SMT (Surface Mount Technology) are the two primary types of solder pads, which are necessary for joining composants to a PCB.
Strong mechanical bonding is provided by THT solder pads, which are perfect for heavy or high-stress components. These pads are made for components with leads that go through holes in the PCB and are soldered on the other side.
Soudure SMT Les pastilles, en revanche, sont plates et reposent sur la surface du circuit imprimé. Ils sont utilisés pour les composants dont les broches sont courtes ou qui n'ont pas de fils, ce qui permet des conceptions plus petites et plus légères.
Différence entre les méthodes de soudage : Le SMT dépend de méthodes de précision telles que la soudure par refusion.qui utilisent de la pâte à braser et un chauffage contrôlé pour garantir la précision et l'efficacité, alors que le THT utilise fréquemment le soudage à la vague ou à la main, qui nécessite plus de soudure pour remplir les trous.
En savoir plus: Difference between SMT and THT.
How to Troubleshoot Common Wire Soldering Problems
Soudure froide et joint surchauffé
One particular issue is a cold solder junction, where the solder does not follow well and seems grimy and unclean. This occurs when the component and pads are not sufficiently or evenly warmed. Conversely, overheated joints occur when the PCB or pads becomes overheated, which can lead to the pads lifting off the board.
Fixation : By using a fastening press with soldering temperature control and limiting the heat length, this may be prevented.
Pontage et soudure insuffisante
Another frequent problem is bridging, in which too much solder creates les courts-circuits between adjacent pads or pins. Lack of solder is another problem that results in a weak connection.
Fixation : Pour corriger le pontage, utilisez un mèche à souder ou une pompe pour enlever le surplus de soudure, en veillant à ne pas en appliquer trop. Une quantité insuffisante de soudure peut être résolue en ajoutant plus de soudure tout en s'assurant que la chaleur est communiquée de manière valable.
Surfaces oxydées et boules de soudure
Il est possible que la soudure n'adhère pas aux surfaces sales ou oxydées. Un nettoyage avec de la liqueur isopropylique et l'utilisation de flux peuvent considérablement améliorer l'adhérence de la soudure. Les boules de soudure, qui sont de minuscules billes qui ne parviennent pas à former des intersections appropriées, sont également souvent dues à un bouillonnement rapide du flux ou à une chaleur inégale.
Lifted pads can occasionally occur when the pads separate from the PCB as a result of extreme heat or rough handling. With careful soldering and appropriate temperature control, this may be expected. Misaligned components might also result from poor arrangement or development during fastening.
Fixation : Pour éclairer les surfaces oxydées, il convient de réguler la chaleur et de l'appliquer de manière équitable. L'utilisation de pinces ou d'une troisième main pour maintenir les composants stables est considérée comme un règlement direct.
Les fils de jonction à souder sont-ils importants pour les circuits imprimés ?
Le fil reliant deux circuits électriques distincts sur la carte est appelé fil de pontage à souder. Il existe également des fils épais qui relient deux circuits sans soudure.
Lorsqu'il est relié, il peut fonctionner comme un raccourci de circuit et entraîner un court-circuit. Il devient alors possible de contrôler l'électricité sur la carte. Ainsi, les cartes qui nécessitent moins de câblage peuvent être contrôlées à l'aide de fils de liaison soudés.
Les fils de raccordement à souder sont disponibles dans une grande variété de couleurs. Cependant, la couleur n'a que peu d'influence sur l'application. Les fils de raccordement sont disponibles en trois modes, avec deux extrémités femelles, une extrémité femelle et une extrémité mâle, et avec deux extrémités mâles. Ils se séparent à l'extrémité de chacun d'eux. Alors que le fil de liaison à souder femelle est principalement utilisé pour la connexion, l'extrémité du fil mâle dépasse.
Autres techniques de fixation des fils sur les PCB
Techniques | Avantages | Description |
Blocs terminaux |
|
|
Connecteurs |
|
|
Colle rapide |
|
|
Technologie de montage en surface |
|
|
Soudage par refusion |
|
|
Précautions de sécurité pendant le processus de fabrication du fil de soudure
Travailler dans un endroit bien ventilé
Veillez à ce que votre espace de travail soit bien ventilé pour éviter d'inhaler les fumées dégagées lors du brasage, en particulier lorsque vous utilisez du flux ou de la soudure à base de plomb.
Wear Protective Gear
Portez toujours des lunettes de sécurité pour protéger vos yeux des projections de soudure ou de flux en fusion. Et pour protéger vos mains des brûlures, utilisez des gants résistants à la chaleur.
Avoid Direct Contact with Hot Tools
Ne touchez jamais directement la pointe du fer à souder ou les composants chauffés. Utilisez des outils tels que des pinces ou des serre-joints pour manipuler les pièces.
Keep a Clean Workspace
Retirez les matériaux inflammables de votre zone de travail pour réduire les risques d'incendie. Maintenez une installation bien rangée pour des pratiques de soudage plus sûres.
Use a Stable Soldering Iron Stand
Placez toujours votre fer à souder dans un support sûr lorsqu'il n'est pas utilisé afin d'éviter les brûlures ou les dommages accidentels.
Unplug When Not in Use
Lorsque vous avez fini de souder ou que vous faites des pauses, débranchez le fer à souder pour éviter la surchauffe et les accidents.
Wash Hands After Handling Solder
Après le soudage, lavez-vous soigneusement les mains, surtout si vous avez utilisé de la soudure à base de plomb, afin de réduire l'exposition aux substances nocives.
Conclusion
It is important to comprehend the various methods of connecting wires to a PCB in order to design long-lasting and efficient electrical circuits. Depending on the specifications and requirements of your project, you can select the various soldering options. Additionally, the device’s functionality and quality can be significantly impacted by the kind of cable and connector you choose and how you connect them.
FAQ
For most modern PCB electronics, use lead-free rosin-core solder (e.g., SAC305: 96.5% Sn, 3% Ag, 0.5% Cu) with a diameter of 0.6mm (0.023″) to 0.8mm (0.032″). For hobbyists or where regulations allow, 63/37 tin/lead rosin-core (eutectic) is easier to work with and melts at a lower temperature.
The solder wire has a hollow core filled with flux. The flux cleans the metal surfaces (component leads and PCB pads) of oxidation, enabling a strong, reliable bond as you solder.
Fine work (SMD, tight spacing): 0.5mm – 0.6mm
General through-hole components: 0.7mm – 0.8mm
Larger connectors/wires: 1.0mm+
Using solder that’s too thick makes it easy to apply too much and cause bridges.
Lead-Based (Sn63/Pb37): Lower melting point (~183°C), easier to achieve shiny, reliable joints, better “wetting.” Used in hobbyist, aerospace, or médical (where allowed). Requires proper ventilation and hygiene.
Lead-Free (e.g., SAC305): Higher melting point (~217-227°C), joints are duller, can be “grittier.” Required for commercial consumer goods by Réglementation RoHS. Needs a slightly hotter iron.
Typically, 2-3 seconds is sufficient. Prolonged heating (more than 3-4 seconds) can lift the copper pad from the PCB (delamination) or damage the component.
Obtenir un devis
Blogs associés
Table of Contents Design Rule Checking in PCB Design: From Altium DRC to SMT Assembly Published on September 10, 2024 · Updated on October 22,
Table of Contents Automotive PCB Assembly: The Complete 2026 OEM Guide Failure of a consumer good is a warranty claim. Failure of an automotive printed
Table of Contents Medical PCB Assembly: The Complete Guide for Medical Device OEMs Medical PCB Assembly is not a commodity process. It is a very
Table of Contents Drone PCB Design and Manufacturing: A Complete Guide for UAV Engineers This article was originally published in March 2024 and last updated
Table of Contents Security Camera PCBA Design Guide: Day/Night Switching and Infrared LED Driver Why Security Camera PCBA Design Matters for Day/Night Operation A security
Table of Contents AgTech Case Study: Manufacturing 2,000+ Agricultural Sensor Devices from Prototype to Production Designing an electronic prototype to large-scale production requires more than